
5s
+1
Submission successful!

|
| ชื่อแบรนด์: | DLX |
| หมายเลขรุ่น: | นิกเกิลบริสุทธิ์ |
| ขั้นต่ำ: | 5 |
| ราคา: | Custom orders based on provided images |
| เงื่อนไขการชำระเงิน: | L/C, D/A, D/P, T/T ตะวันตกสหภาพ |
| ความสามารถในการจัดหา: | 500 ตันต่อเดือน |
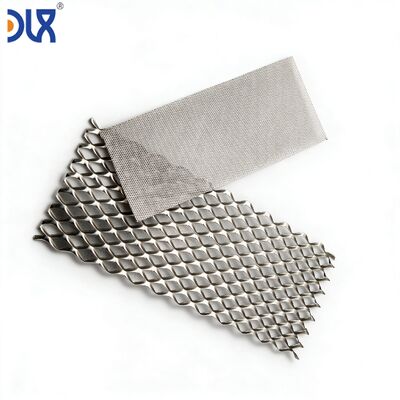
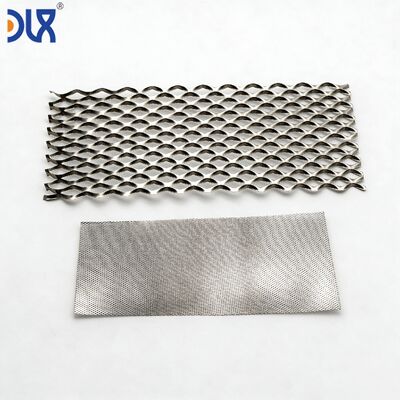
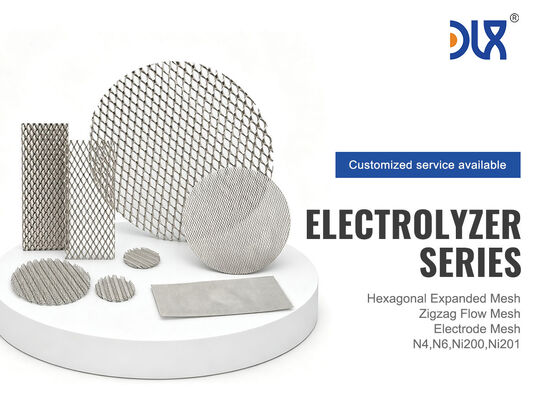
โรงงาน ISO9001 โดยตรง | ตั้งแต่ปี 2002 | N4/N6/Ni200 | ปรับแต่งตามแบบสั่งงานของคุณ | ตัวอย่างฟรี 5 แผ่น
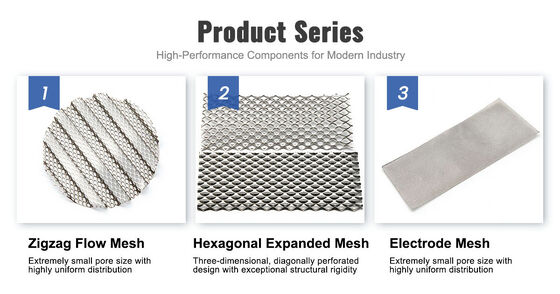
การออกแบบเซลล์อิเล็กโทรไลเซอร์ของคุณเป็นทรัพย์สินทางปัญญา การระบุตาข่ายของคุณเป็นส่วนหนึ่งของ IP ของคุณ สิ่งสุดท้ายที่คุณต้องการคือซัพพลายเออร์ตาข่ายที่พยายามขายสิ่งที่มีอยู่บนชั้นวางของพวกเขา ที่ Changzhou DLX Alloy Co., Ltd. เราผลิตตาข่ายนิกเกิลบริสุทธิ์แบบขยายตามแบบทางเทคนิคของคุณ — ไม่ใช่ตามแคตตาล็อกมาตรฐานของเรา ความหนาของแผ่น ความกว้างของเส้น ลวดลาย LWD, SWD, เปอร์เซ็นต์พื้นที่เปิด, ขนาดภายนอกของแผ่น, สภาพขอบ, ความหยาบของพื้นผิว, ความคลาดเคลื่อนของความเรียบ, และการอบชุบหลังการขยาย ล้วนผลิตเพื่อให้ตรงกับค่าในแบบพิมพ์ของคุณ เราควบคุมองค์ประกอบนิกเกิลจากแท่งหล่อของเราเอง รีดแผ่นให้ได้ความหนาตามที่คุณต้องการในโรงรีดของเราเอง ตัดและยืดตามรูปทรง LWD และเส้นของคุณ อบอ่อนตามข้อกำหนดความแข็งของคุณ และตรวจสอบตามเกณฑ์การยอมรับของคุณ นี่คือการผลิตตามสัญญาสำหรับส่วนประกอบอิเล็กโทรด — ไม่ใช่การขายตาข่ายสำเร็จรูป
| ระยะ | สิ่งที่เกิดขึ้น | สิ่งที่คุณได้รับ |
|---|---|---|
| 1. การตรวจสอบแบบสั่งงาน | ทีมวิศวกรของเราตรวจสอบแบบพิมพ์ของคุณ: ความหนาของแผ่น ความกว้างของเส้น ลวดลาย LWD, SWD, พื้นที่เปิด, ขนาดแผ่น, สภาพขอบ, ความเรียบ, พื้นผิว, เกรด หากพารามิเตอร์ใดขัดแย้งกับพารามิเตอร์อื่น (เช่น การรวมกันของความกว้างเส้น + LWD ไม่เสถียรทางกล) เราจะแจ้งให้ทราบก่อนที่เราจะตัดโลหะ — ไม่ใช่หลังจากนั้น | รายงานความเป็นไปได้ในการผลิต (24–48 ชั่วโมง) หากจำเป็นต้องมีการปรับเปลี่ยน พารามิเตอร์ทางเลือกที่เสนอพร้อมเหตุผล |
| 2. การออกแบบเครื่องมือ | สำหรับการรวมกันของ LWD/ความกว้างเส้นแบบใหม่: ออกแบบและผลิตชุดแม่พิมพ์ตัด สำหรับเครื่องมือที่มีอยู่: ยืนยันชุดแม่พิมพ์กับพารามิเตอร์ของคุณ | ตารางเครื่องมือ: 3–4 สัปดาห์สำหรับแม่พิมพ์ใหม่; พร้อมใช้งานทันทีสำหรับเครื่องมือที่มีอยู่ |
| 3. การผลิตชิ้นงานแรก | แผ่นนิกเกิลรีดตามความหนาของคุณจากแท่งหล่อของเรา ติดตั้งชุดแม่พิมพ์ การทดลองขยาย: ผลิต 5–10 แผ่น วัดแต่ละแผ่นสำหรับ LWD, SWD, ความกว้างเส้น, พื้นที่เปิด, ความหนา, ความเรียบ, และขนาด | รายงานการตรวจสอบชิ้นงานแรก (FAIR) พร้อมค่าที่วัดได้เทียบกับความคลาดเคลื่อนของแบบสั่งงานของคุณ ยืนยันความเป็นไปได้ในการผลิตหรือแนะนำการปรับเปลี่ยนพารามิเตอร์ |
| 4. ตัวอย่างก่อนการผลิต | หลังจากการอนุมัติ FAIR: ผลิต 20–50 แผ่นภายใต้เงื่อนไขการผลิต อบอ่อน ทำให้เรียบ ตรวจสอบ บรรจุ จัดส่ง | ตัวอย่างก่อนการผลิตสำหรับการทดสอบเซลล์เดี่ยวหรือสแต็คสั้นของคุณ ข้อมูลการตรวจสอบฉบับสมบูรณ์ต่อแผ่น |
| 5. การรับรองการผลิต | หลังจากการทดสอบทางเคมีไฟฟ้าของคุณยืนยันประสิทธิภาพของตาข่าย: เครื่องมือการผลิตได้รับการสรุป กำหนดจุดตรวจสอบการตรวจสอบ ล็อกพารามิเตอร์กระบวนการ | กระบวนการผลิตที่ได้รับการรับรอง การสั่งซื้อในอนาคตผลิตตามพารามิเตอร์ที่เหมือนกันโดยไม่ต้องมีการรับรองซ้ำ |
| การระบุในแบบสั่งงาน | ข้อกำหนดทั่วไปของอิเล็กโทรไลเซอร์ | ความคลาดเคลื่อนในการผลิตของเรา | วิธีการตรวจสอบ |
|---|---|---|---|
| เกรดวัสดุ | N4 / N6 / Ni200 / Ni201 | ตาม ASTM B160 หรือเข้มงวดกว่า — องค์ประกอบทางเคมีถูกล็อคไว้กับความร้อนที่ได้รับการอนุมัติของคุณ | OES ต่อการหลอม; การตรวจสอบ PMI ต่อชุดการผลิต |
| ความหนาของแผ่น | 0.15–0.50 มม. | ±0.01 มม. จากสายรีดเย็น | ไมโครมิเตอร์ — 5 จุดทั่วความกว้างของม้วนต่อม้วน |
| ความกว้างของเส้น | 0.4–1.2 มม. | ±0.05 มม. | เครื่องเปรียบเทียบแบบออปติคัล — 5 การวัดต่อแผ่น, ตำแหน่งสุ่ม |
| LWD (ทิศทางยาวของเพชร) | 1.5–6.0 มม. | ±0.15 มม. | ไม้บรรทัดเหล็ก + การตรวจสอบด้วยแสง — วัดเพชร 10 เม็ดต่อแผ่น |
| SWD (ทิศทางสั้นของเพชร) | 1.0–3.5 มม. | ±0.15 มม. | เครื่องเปรียบเทียบแบบออปติคัล — สัมพันธ์กับตำแหน่งการวัด LWD |
| เปอร์เซ็นต์พื้นที่เปิด | 30–65% | คำนวณจาก LWD + SWD + ความกว้างเส้นที่วัดได้; ตรวจสอบโดยการวิเคราะห์พื้นที่ด้วยแสงบนแผ่นตัวอย่าง | ระบบวัดแสง — รายงานต่อชุดการผลิต |
| ขนาดแผ่น (ยาว * กว้าง) | ต่อกรอบเซลล์ | ±0.5 มม. ที่ขนาดตัด | ไม้บรรทัดเหล็ก หรือ CMM — วัดทุกแผ่นก่อนบรรจุ |
| ความเรียบ | ≤0.2 มม. เบี่ยงเบนจากระนาบต่อ 100 มม. | ตรวจสอบหลังการอบอ่อนบนแผ่นหินแกรนิต | เกจวัดช่องว่างภายใต้แผ่นหินแกรนิต — ตามแผนการสุ่มตัวอย่าง |
| สภาพขอบ | ปราศจากเสี้ยน, ไม่มีเส้นยื่นออกมา | การตรวจสอบด้วยสายตาที่กำลังขยาย 5 เท่า; การตรวจสอบด้วยการสัมผัส | กล้องจุลทรรศน์ + การทดสอบการเสียดสีขอบจริง — ทุกแผ่น |
| ความหยาบของพื้นผิว (Ra) | ตามแบบสั่งงาน (โดยทั่วไป 0.4–1.6 μm Ra สำหรับการเคลือบ) | ตามที่ระบุ — ได้จากการรีดครั้งสุดท้ายหรือการบำบัดหลังการขยาย | เครื่องวัดโปรไฟล์ — ตามแผนการสุ่มตัวอย่าง |
| ความแข็ง | ตามแบบสั่งงาน (โดยทั่วไป ≤65 HRB หลังการอบอ่อน) | ตรวจสอบหลังการอบอ่อน | Rockwell B หรือ Vickers microhardness — ต่อชุด |
ตาข่ายแบบขยายออกจากเครื่องอัดรีดของเราด้วยพื้นผิวที่เป็นลักษณะเฉพาะ — เส้นแสดงความหยาบระดับจุลภาคจากกระบวนการตัดและยืด สำหรับการใช้งานอิเล็กโทรไลเซอร์บางประเภท พื้นผิวที่ขยายออกมานี้เหมาะอย่างยิ่ง — มันเพิ่มพื้นที่ผิวทางเรขาคณิตสำหรับการยึดเกาะของตัวเร่งปฏิกิริยา สำหรับบางประเภท มันสร้างความหนาของการเคลือบที่แตกต่างกันซึ่งลดการใช้ตัวเร่งปฏิกิริยา เรามีสี่สภาพพื้นผิวให้เลือกในแบบสั่งงานของคุณ:
| สภาพพื้นผิว | กระบวนการ | ผลลัพธ์ | ดีที่สุดสำหรับ |
|---|---|---|---|
| ขยายออก | ไม่มีการบำบัดหลังการขยายและการอบอ่อน | พื้นผิวที่มีลักษณะเป็นจุลภาคตามธรรมชาติจากการตัด + การยืด ผิวด้านเล็กน้อย Ra โดยทั่วไป 0.8–2.0 μm. | การเคลือบ Raney nickel แบบอิเล็กโทรดีโพซิชั่น — พื้นผิวที่หยาบช่วยเพิ่มการยึดเกาะทางกลของการเคลือบ |
| อบอ่อนแบบสว่าง | การอบในบรรยากาศควบคุมหลังการขยาย, ไม่มีการบำบัดทางกลเพิ่มเติม | พื้นผิวเรียบ สะท้อนแสง ไม่มีออกไซด์ Ra โดยทั่วไป 0.3–0.6 μm. การปนเปื้อนพื้นผิวต่ำสุด. | PEM cathode GDL — ที่ซึ่งต้องลดการปนเปื้อนของเหล็กให้น้อยที่สุด และการสัมผัสกับชั้นตัวเร่งปฏิกิริยาอย่างสม่ำเสมอเป็นสิ่งสำคัญ |
| ปรับสภาพ (ระบุ Ra) | การบำบัดพื้นผิวหลังการขยายเพื่อให้ได้ช่วง Ra เป้าหมายตามแบบสั่งงานของคุณ | Ra ควบคุมที่ ±0.2 μm ของเป้าหมาย. โปรไฟล์พื้นผิวได้รับการออกแบบเพื่อเพิ่มประสิทธิภาพการยึดเกาะของการเคลือบ. | เมื่อกระบวนการเคลือบของคุณกำหนดหน้าต่างความหยาบของพื้นผิว — และคุณต้องการให้ทุกชุดอยู่ในนั้น |
| ออกซิไดซ์ก่อน | การออกซิเดชันที่ควบคุมได้หลังการอบอ่อนเพื่อสร้างชั้น NiO ที่สม่ำเสมอ | ออกไซด์สีเขียวเข้มอมเทาที่สม่ำเสมอ พื้นผิวถูกพาสซีเวท — ไม่มีการออกซิเดชันเพิ่มเติมระหว่างการปรับสภาพเซลล์เบื้องต้น. | เมื่อคุณต้องการกำจัดการปรับสภาพเบื้องต้นในขั้นตอนการติดตั้งสแต็คของคุณ |
ในปี 2019 ผู้ผลิตอิเล็กโทรไลเซอร์ PEM ในยุโรปส่งแบบสั่งงานทางเทคนิค 3 หน้าให้เราสำหรับตาข่ายนิกเกิลแบบขยาย — ความหนาแผ่น 0.20 มม., ความกว้างเส้น 0.5 มม., LWD 2.8 มม., พื้นที่เปิด 52%, เกรด N4, อบอ่อนแบบสว่าง, ความเรียบ 0.15 มม. ต่อ 100 มม., Ra 0.4–0.8 μm, ขนาดแผ่นตามกรอบเซลล์ของพวกเขา, ขอบปราศจากเสี้ยน พวกเขาเคยซื้อตาข่ายนี้จากซัพพลายเออร์ตาข่ายทั่วไปที่ตรงตามข้อกำหนดมิติ แต่ไม่สามารถควบคุมองค์ประกอบทางเคมีของนิกเกิลหรือการปนเปื้อนของเหล็กบนพื้นผิวได้ ทุกชุดต้องมีการตรวจสอบขาเข้า และประมาณ 15% ของชุดถูกปฏิเสธเนื่องจากการปนเปื้อนพื้นผิวที่พบระหว่างการรับรองกระบวนการเคลือบของพวกเขา
เราดูแบบสั่งงานและตระหนักว่า: เราควบคุมองค์ประกอบทางเคมีของนิกเกิลจากแท่งหล่อของเราเองอยู่แล้ว เราเคยรีดแถบนิกเกิลบริสุทธิ์ให้ได้ความคลาดเคลื่อนความหนาที่เข้มงวดกว่า 0.20 ±0.01 มม. อยู่แล้ว เราเคยอบอ่อนในบรรยากาศควบคุมเพื่อให้ได้พื้นผิวที่สว่างและปราศจากออกไซด์อยู่แล้ว สิ่งที่เรายังไม่มีคือเครื่องอัดรีด — ดังนั้นเราจึงลงทุนในเครื่องหนึ่ง ใช้เวลาหกเดือนตั้งแต่การติดตั้งอุปกรณ์จนถึงการอนุมัติชิ้นงานแรกตามแบบสั่งงานของลูกค้ารายนั้น อัตราการปฏิเสธขาเข้าของพวกเขาจาก 15% ลดลงเหลือศูนย์ ลูกค้ารายนั้นยังคงซื้อจากเราในปัจจุบัน โดยมีปริมาณการผลิตเพิ่มขึ้นห้าเท่าของความต้องการในปี 2019
นั่นคือธุรกิจที่เราทำ ไม่ใช่การขายตาข่าย แต่เป็นการแก้ปัญหาที่อยู่ระหว่างแบบสั่งงานของคุณกับอิเล็กโทรดของคุณ
แหล่งที่มา: แคตตาล็อกผลิตภัณฑ์ DLX Alloy. องค์ประกอบทางเคมีได้รับการรับรองตั้งแต่แท่งหล่อจนถึงตาข่ายสำเร็จรูป — ตามข้อกำหนดแบบสั่งงานของคุณ
| ธาตุ (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99.9 | ≥99.5 | — | — |
| Ni | — | — | ≥99.2 | ≥99.0 |
| Fe | ≤0.04 | ≤0.1 | ≤0.4 | ≤0.4 |
| Cu | ≤0.015 | ≤0.1 | ≤0.25 | ≤0.25 |
| C | ≤0.01 | ≤0.1 | ≤0.15 | ≤0.02 |
| Si | ≤0.03 | ≤0.1 | ≤0.35 | ≤0.35 |
| Mn | ≤0.002 | ≤0.05 | ≤0.35 | ≤0.35 |
| S | ≤0.001 | ≤0.005 | ≤0.01 | ≤0.01 |
| ข้อกำหนดแบบสั่งงาน | การตรวจสอบของเรา | เอกสารที่คุณได้รับ |
|---|---|---|
| องค์ประกอบทางเคมี | OES ต่อแท่งหล่อ; การตรวจสอบ PMI แบบสุ่มต่อชุดการผลิต | EN 10204 3.1 MTC พร้อมรายละเอียดองค์ประกอบทั้งหมด |
| มิติ (LWD, SWD, เส้น, ความหนา, ขนาดแผ่น) | ตามแผนการสุ่มตัวอย่างที่ตกลงกันในการรับรอง; มีการตรวจสอบ 100% ตามคำขอ | รายงานการตรวจสอบมิติ — วัดเทียบกับค่าปกติในแบบสั่งงาน, ต่อชุด |
| เปอร์เซ็นต์พื้นที่เปิด | ระบบวัดแสง; คำนวณจากเรขาคณิตที่วัดได้; ตรวจสอบโดยการวิเคราะห์พื้นที่ | รายงานพื้นที่เปิดต่อชุด |
| ความเรียบ | แผ่นหินแกรนิต + เกจวัดช่องว่าง; ตามแผนการสุ่มตัวอย่าง | รายงานความเรียบ — บันทึกค่าเบี่ยงเบนสูงสุด |
| สภาพขอบ | การตรวจสอบด้วยสายตาที่กำลังขยาย 5 เท่า; การตรวจสอบเสี้ยนด้วยการสัมผัส; 100% ต่อแผ่น | การรับรองการตรวจสอบขอบต่อล็อตแผ่น |
| ความหยาบของพื้นผิว (ถ้ามีระบุ) | เครื่องวัดโปรไฟล์; 3 การวัดต่อแผ่นตัวอย่าง; ตามแผนการสุ่มตัวอย่าง | รายงาน Ra ต่อชุด |
| ชิ้นงานแรก | การตรวจสอบมิติ + การตรวจสอบด้วยสายตา + ความเรียบเต็มรูปแบบบนทุกแผ่นในชุดชิ้นงานแรก | FAIR — รูปแบบ AS9102 หรือรูปแบบของคุณ |
การตรวจสอบโดยบุคคลที่สามโดย SGS, BV, หรือ TÜV มีให้เลือก การผลิตที่ควบคุมโดยแบบสั่งงานพร้อมชุดเอกสารฉบับสมบูรณ์ในการจัดส่งทุกครั้ง
| การป้องกันแผ่น | แต่ละแผ่นคั่นด้วยกระดาษทิชชูไร้กรด วางซ้อนกันแบนระหว่างแผ่นรองที่แข็งแรงและทนความชื้น ห่อทั้งกองด้วยฟิล์มป้องกันการกัดกร่อน VCI ก่อนบรรจุลงในลัง ไม่มีการสัมผัสระหว่างโลหะกับโลหะ ไม่มีการเคลื่อนที่ของแผ่นระหว่างการขนส่ง |
| โครงสร้างลัง | ลังไม้อัดกันคลื่นทะเลพร้อมโครงยึดภายในที่ปรับขนาดตามขนาดแผ่นและปริมาณคำสั่งซื้อของคุณ ลังติดป้ายด้วยหมายเลขแบบสั่งงานของคุณ หมายเลขล็อตของเรา และรหัสการตรวจสอบย้อนกลับ DLX |
| ชุดเอกสาร | EN 10204 3.1 MTC + รายงานการตรวจสอบมิติ + รายงานพื้นที่เปิด + รายงานความเรียบ + การรับรองการตรวจสอบขอบ + รายงาน Ra (ถ้ามีระบุ) + ใบรับรองการปฏิบัติตาม + รายการบรรจุภัณฑ์ จัดระเบียบตามข้อกำหนดเอกสารของคุณ |
| MOQ ตัวอย่าง | 5 แผ่นสำหรับการประเมินแบบสั่งงาน — ฟรีสำหรับ OEM อิเล็กโทรไลเซอร์ที่มีคุณสมบัติ |
| MOQ การผลิต | 50 แผ่นต่อหมายเลขแบบสั่งงาน |
| ระยะเวลารอคอยสินค้า | เครื่องมือที่มีอยู่: 1–2 สัปดาห์สำหรับการทดลอง, 3–4 สัปดาห์สำหรับการผลิต เครื่องมือใหม่: 4–6 สัปดาห์รวมถึงการผลิตแม่พิมพ์และการผลิตชิ้นงานแรก |
| การจัดส่ง | ทางอากาศ (DHL, FedEx) สำหรับตัวอย่างและคำสั่งซื้อเร่งด่วน; ทางทะเล (FCL) สำหรับการผลิต — ลังได้รับการปรับให้เหมาะสมกับการใช้พื้นที่ตู้คอนเทนเนอร์ |
| การชำระเงิน | T/T สำหรับการทดลอง; T/T หรือ L/C เมื่อเห็นสำหรับคำสั่งซื้อการผลิต |
PDF เป็นที่ต้องการสำหรับการตรวจสอบเบื้องต้น DXF หรือ DWG สำหรับการออกแบบเครื่องมือหากรูปทรงตาข่ายมีความซับซ้อนหรือมีคุณสมบัติเกินกว่ารูปแบบเพชรมาตรฐาน สำหรับข้อกำหนดตาข่ายแบบขยายมาตรฐาน ตารางมิติบนแบบสั่งงานก็เพียงพอแล้ว — เราไม่ต้องการโมเดล 3 มิติของรูปทรงเพชร แม้ว่าเราจะยอมรับหากคุณมีก็ตาม
สิ่งนี้เกิดขึ้น — โดยทั่วไปเมื่อความกว้างเส้นและ LWD ถูกระบุแยกกันและไม่สามารถรวมกันได้ด้วยเครื่องมือขยายที่ความหนาแผ่นที่ระบุ ทีมวิศวกรของเราจะแจ้งความขัดแย้งระหว่างการตรวจสอบแบบสั่งงาน (ระยะที่ 1) ก่อนที่จะตัดโลหะใดๆ เราจะเสนอการรวมกันที่ใกล้เคียงที่สุดที่สามารถทำได้พร้อมคำอธิบายข้อจำกัด คุณเป็นผู้ตัดสินใจว่าจะปรับเปลี่ยนแบบสั่งงานหรือดำเนินการต่อด้วยการรวมกันที่สามารถทำได้เพื่อการประเมินผลการทดลอง
สำหรับความหนาแผ่น 0.20 มม. ขึ้นไป สามารถทำได้ 0.15 มม. ต่อ 100 มม. ด้วยการทำให้เรียบหลังการอบอ่อน ต่ำกว่าความหนาแผ่น 0.20 มม. ตาข่ายจะมีความยืดหยุ่นมากขึ้นเรื่อยๆ และความแม่นยำในการวัดความเรียบจะเป็นปัจจัยจำกัดมากกว่าขีดความสามารถของเรา ติดต่อเราพร้อมค่าความคลาดเคลื่อนเป้าหมายและความหนาแผ่นของคุณ — เราจะยืนยันความเป็นไปได้
การแก้ไขแบบสั่งงานแต่ละครั้งจะกระตุ้นให้เกิดการตรวจสอบเทียบกับเวอร์ชันก่อนหน้า หากการเปลี่ยนแปลงจำกัดอยู่ที่ขนาดแผ่น ไม่จำเป็นต้องมีการเปลี่ยนเครื่องมือ — มิติใหม่จะถูกนำไปใช้ในขั้นตอนการตัด หาก LWD, SWD หรือความกว้างเส้นเปลี่ยนแปลง อาจต้องใช้เครื่องมือใหม่ เราจะสื่อสารผลกระทบ (ระยะเวลารอคอยเครื่องมือ, การเปลี่ยนแปลงต้นทุนใดๆ, ข้อกำหนดการรับรองซ้ำ) ภายใน 48 ชั่วโมงหลังจากได้รับแบบสั่งงานที่แก้ไข การผลิตทั้งหมดหลังวันที่แก้ไขจะผลิตตามการแก้ไขใหม่ — การแก้ไขก่อนหน้านี้จะถูกเก็บถาวรในระบบควบคุมเอกสารของเรา
ใช่ หากคู่มือคุณภาพซัพพลายเออร์ของคุณกำหนดจุดตรวจสอบการตรวจสอบ, วิธีการวัด, แผนการสุ่มตัวอย่าง, หรือรูปแบบเอกสารเฉพาะนอกเหนือจากแพ็คเกจมาตรฐานของเรา เราจะรวมสิ่งเหล่านี้เข้ากับกระบวนการผลิตของคุณระหว่างการรับรอง ตัวอย่างจากลูกค้าปัจจุบัน: รูปแบบการตรวจสอบชิ้นงานแรก AS9102, เอกสาร PPAP ระดับ 3, ตารางการสุ่มตัวอย่าง AQL เฉพาะของลูกค้า, และใบรับรองการวิเคราะห์ระดับชุดพร้อมรูปแบบที่ลูกค้ากำหนด โปรดระบุข้อกำหนดคุณภาพซัพพลายเออร์ของคุณพร้อมแบบสั่งงานของคุณ — เราจะยืนยันขอบเขตการปฏิบัติตามระหว่างการตรวจสอบแบบสั่งงาน


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
